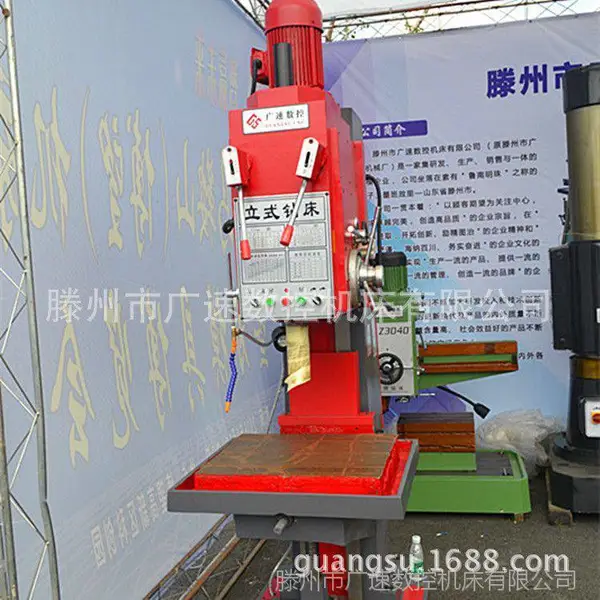
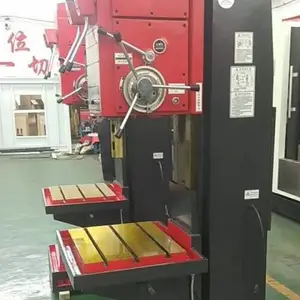
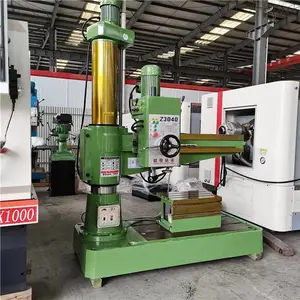
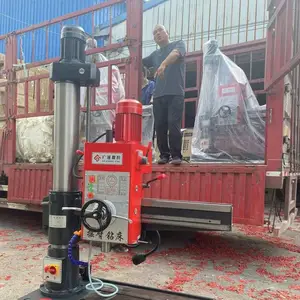
| 品牌:广速 | 类型:立式钻床 | 型号:Z5150B |
| 控制形式:人工 | 是否库存:否 | 售后服务:整机保修3年 |
| 主电机功率:3kWkw | 外形尺寸:1090-905-2465mmmm | 轴数量:单轴 |
| 钻孔直径范围:40mmmm | 主轴转速范围:31.5-1400rpmrpm | 主轴孔锥度:4# |
| 适用行业:通用 | 布局形式:立式 | 适用范围:通用 |
| 作用对象材质:金属 |
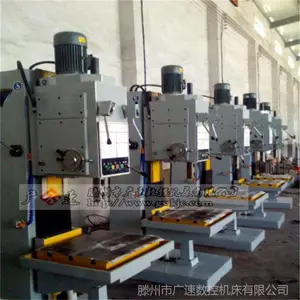
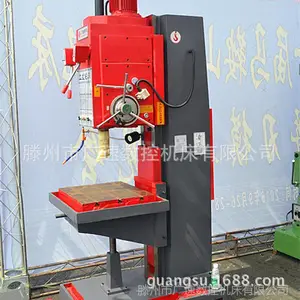
立式钻床可以自动进给,它的功率和机构强度允许采用较高的切削用量,因此用这种钻床可获得较高的劳动生产率,并可获得较高的加工精度,立式钻床的主轴转速、进给量都有较大的变动范围,可以适应不同材料的刀具在不同材料的工件上的加工。并能适应钻、锪、铰、攻螺纹等各种不同工艺的需要,在立式钻床上装一套多轴传动头,能可时钻削几十个孔,可作为批量生产的机床使用。
Z5150B立式钻床
主要技术参数 | Z5150B |
钻孔直径 | 50 |
主轴孔锥度 | MT5 |
主轴行程 | 250 |
主轴箱行程(手动)mm | 200 |
主轴转速级数 | 12 |
主轴转速范围r.p.m | 31.5-1400 |
进给量级数 | 9 |
进给量范围mm/r | 0.056-1.80 |
工作台面积mm | 560-480 |
工作台垂向行程mm | 300 |
主轴端面至工作台面距离mm | 750 |
主电机功率kw | 3 |
外形尺寸mm | 1090-905-2465 |
机床净重kg | 1250 |

立式钻床特点
1、可实现立、卧铣两种加工功能。
2、立式主轴套筒具有手动和微动两种进给。
3、工作台导轨副超音频淬火后磨削。
4、工作台分三种机动进给方式:A型为三向;C型为单向;D型为两向。
立式钻床操作规程
一、操作者必须严格遵守维护使用设备的四项要求,五项纪律。严禁超负荷使用设备。
二、开车前,必须按照巡回检查点仔细进行检查,并按润滑图表进行润滑。
三、停车八小时以上再开动设备时,应先低速转动三至五分钟,确认运转正常后,再开始工作。
四、工作中必须正确安装工具,钻套要符合标准,锥面必须清洁无滑痕。
五、工作必须正确牢固的装卡在工作台上,钻透孔时必须在低面垫上垫块。
六、工作中不采用机动进给时,必须将控制螺帽向里推。
七、卸钻卡具时应用标准斜铁和用铜锤轻轻敲打,不准用其它东西乱打。
八、机床变速必须停车进行。设备开动后操作者不得离开或托人代管。
九、工作中各轴承的温度不得超过60℃,主轴轴承及主轴套的温度在转速时不得超过70℃。
十、工作中必须经常检查设备运转情况及润滑系统情况,如运转和润滑不良时,应停止使用设备。
十一、工作中严禁戴手套。
十二、非电工不准打开电器箱门。
十三、工作后须将手柄置于非工作位置,工作台降到位置,并切断电源