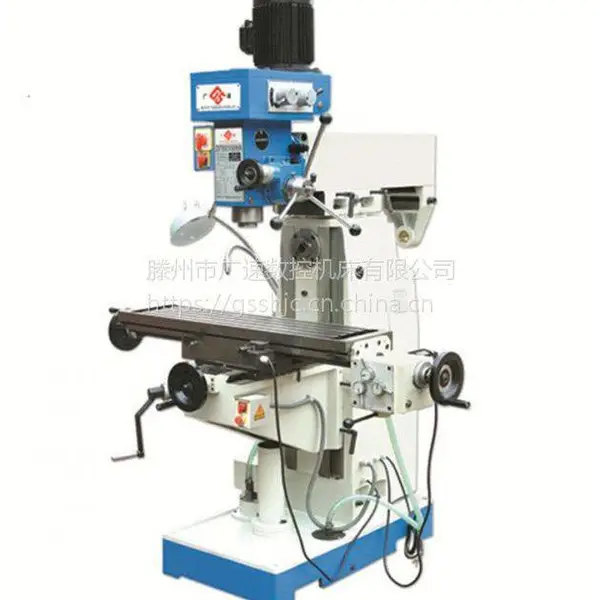
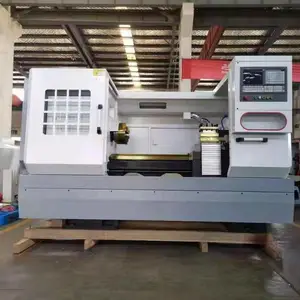
| 品牌:广速 | 类型:钻铣床 | 控制形式:人工 |
| 布局形式:立式 | 是否库存:是 | 售后服务:0632-5157758 |
| 型号:7550 | 重量:970kgkg | 主电机功率:2.2kWkw |
| 主轴转速范围:115-1750rpmrpm | 工作台尺寸:1000mm~250mmmm | 主轴锥孔锥度:7-24 |
| T型槽数目:3 | 作用对象:五金 | 作用对象材质:金属 |
| 适用范围:通用 | 适用行业:通用 |
山东自动走刀zx7550cw钻铣床铣床
折叠主要产地
1. 山东滕州 (全国80%钻铣床出自滕州,其型号较多,便宜,以中小型机床为主)
2. 辽宁沈阳 (主要以数控钻铣大中型机床为主)
3. 中国台湾 (以的炮塔铣头全国)
4. 浙江杭州 (以小型钻铣床为主)
折叠主要型号
圆形立柱型:ZX20; ZXTM40;ZX7016; ZX7025;ZX7032
方形立柱型:ZX30 ; ZX50F;ZX50C
升降型:ZX6350;ZX7550;ZX6350
日常保养
1、清洗机床外表及死角,拆洗各罩盖,要求内外清洁、无锈蚀、无黄袍,漆见本色铁见光。清洗导轨面及清除工作台面毛刺。检查补齐螺钉、手球、手板,检查各手柄灵活可靠性。
2、主轴进刀箱保养:检查油质,保持良好,油量符合要求。清除主轴锥孔毛刺。清洗液压变速系统、滤油网,调整油压。
3、钻铣床摇臂及升降夹紧机构检查:检查调整升降机构和夹紧机构达到灵敏可靠。
4、钻铣床润滑系统检查:清洗油毡,要求油杯、油路畅通,油窗明亮。
5、钻铣床冷却系统检查:清洗冷却泵、过滤器及冷却液槽。检查冷却液管路,要求无漏水现象。
6、钻铣床电器系统检查:清扫电机及电器箱内外尘土。关闭电源,打开电器门盖,检查电器接头和电器元件是否有松动、老化。检查限位开关是否工作正常。开门断电是否起到作用。检查液压系统是否正常,有无漏油现象。各电器控制开关是否正常
铣削方式
钻铣床是集钻与铣,功能,钻铣床的铣削方式主要有两种:铣削方式一、周铣使用铣刀圆周上的切削刃进行的铣削,称为周铣,也称周边铣削,由于圆柱铣刀由多个刀齿组成,所以铣出的平面会有微小波纹。同时,其圆柱度的好坏直接影响铣削平面的平面度。二、端铣使用端铣刀的端齿进行的铣削,称为端铣,也称端边铣削。他是利用铣刀端面上的刀尖来形成平面的,因此其加工过的平面也有一条条刀纹,这种刀纹的粗糙度大小与转速和进给速度等因素有关。另外,钻铣床主轴轴线与工件进给方向的垂直度决定其铣削平面的好坏。三、周铣与端铣的分析对比周铣和端铣在铣削单一平面时是分开的,在铣削台阶和沟槽等,则往往是同时存在的。现就铣削单一平面时的情况对周铣和端铣分析对比如下:(1)面铣刀的刀杆短,装夹刚性较好,同时工件的刀齿比较多,故振动小,而圆柱铣刀刀杆较长,轴径较小,同时工件的刀齿比较小,故容易使刀杆产生弯曲变形,引起振动。(2)面铣刀便于镶装硬质合金刀片进行高速铣削,生产,铣削质量也较好,而圆柱铣刀镶硬质合金刀片比较困难。(3)面铣刀的直径可达1M左右,一次能铣出较宽的表面,而圆柱铣刀在铣削宽度较大的工件时,一般接刀铣削,故留有接刀痕迹。(4)圆柱铣刀可采用大的刃倾角,对难加工材料的铣削有一定的帮助。所有这一些决定了端铣的加工质量和生产效率都比周铣高,因此加工平面时一般采用端铣。
主要技术参数 | ZX7550CW |
钻孔直径mm | 50 |
端铣宽度mm | 100 |
立铣直径mm | 25 |
攻丝直径mm | M16 |
主轴端面至工作台距离mm | 70-420 |
主轴转速范围r.p.m | 115-1750 |
主轴行程mm | 120 |
工作台尺寸mm | 1000-240 |
工作台行程mm | 600/230 |
外形尺寸mm | 1290-1220-2100 |
电机功率kw | 1.5/2.2 |
净重/毛重kg | 970/1120 |