| 品牌:广速 | 类型:摇臂钻床 | 型号:zq3063 |
| 控制形式:人工 | 是否库存:是 | 售后服务:0632-5157758 |
| 主电机功率:5.5kWkw | 外形尺寸:2240-950-2500mmmm | 轴数量:单轴 |
| 钻孔直径范围:63mmmm | 主轴转速范围:25-1800rpmrpm | 主轴孔锥度:5 |
| 适用行业:通用 | 布局形式:立式 | 适用范围:通用 |
| 作用对象材质:金属 |
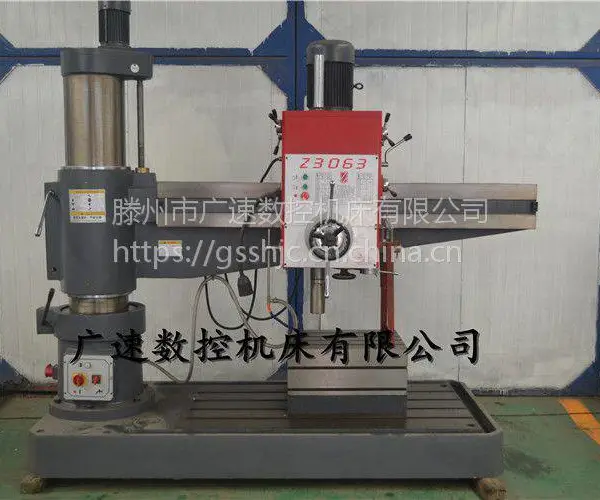
ZQ3063摇臂钻床

当进行加工时,由加紧装置将主轴箱紧固在摇臂导轨上,而外立柱紧固在内立柱上,摇臂紧固在外立柱上,然后进行钻削加工。钻削加工时,钻头一边进行旋转切削,一边进行纵向进给,其运动形式为:
(1)摇臂钻床的主运动为主轴的旋***动
(2)进给运动为主轴的纵向进给
(3)辅助运动有:摇臂沿外立柱垂直移动,主轴箱沿摇臂长度方向的移动,摇臂与外立柱一起绕内立柱的回***动。
1.工作前对所用钻床和工卡量进行检查,确认无误时方可工作。2.严禁戴手套操作,女辫应挽在帽子内。3.工件装夹必须牢固可靠。钻小件时,应用工具夹持,不准用手拿着钻。4.使用自动走刀时,要选好进给速度,调整好行程限位块。手动进刀时,一般按照逐渐增压和逐渐减压原则进行,以免用必过猛造成事故。5.调整钻床速度、行程、装夹工具和工件时,以及擦试机床时,要停车进行。6.钻头上绕有长铁屑时,要停车清除。禁止用风吹、用手拉,要用刷子或铁钩清除。7.精铰深孔时,拔取圆器和销棒,不可用力过猛,以免手撞在刀具上。8.不准在旋转的刀具下,翻转、卡压或测量工件。手不准触摸旋转的刀具。9.使用摇臂钻时,横臂回转范围内不准有障碍物。工作前,横臂必须卡紧。10.横臂和工作台上不准存放物件,被加工件必须按规定卡紧,以防工件移位造成重大人身伤害事故和设备事故。11.工作结束时,将横臂降到位置,主轴箱靠近立柱,并且都要卡紧。
供应自主研发型摇臂钻床 ZQ3063机型摇臂钻床钻孔63mm摇臂长度2000mm
摇臂钻床工作,加工误差小,液压预选变速,钻孔直径63mm,在配有相应工装的条件下可以
镗孔,扩孔、铰孔及攻螺纹等加工。主轴箱、摇臂、立柱均由液压夹紧;主轴正反转、停车(制动)、空档用一个手柄
操作。它具有性能完善、使用安全、可靠、方便、易于维修,精度高、刚性好、寿命长等优点。
ZQ3063机械摇臂钻床 立式钻孔 钻孔直径63特点:ZQ3063机械摇臂钻床 立式钻孔 钻孔直径63种类里面的一种,是一种孔加工设备,适用于在中、大型零件的钻孔、扩孔、铰孔、平面及攻螺纹等工作,在具有工艺装备的条件下可以进行镗孔。而且操作方便灵巧,适用范围大
1采用液压预选变速机构,可节省辅助时间。
2主轴正反转,停车(制动),变速、空档等动作,用一个手柄控制,操纵轻便。
3、主轴箱、摇臂、内外柱采用液压驱动的菱形块夹紧机构,夹紧可靠。
4、摇臂导轨,外柱圆表面,主轴、主轴套筒及内外柱回转滚道等处均进行了淬火处理,可长期保持
机床精度的稳定性,延长了使用寿命。
5、有***安全保护装置和外柱防护。
6、在结构设计方面和在制造过程中,还采取了一系列有效措施,使得机床的精度持久性和整机的使用
寿命均为大延长。
ZQ3063机械摇臂钻床 立式钻孔 钻孔直径63技术参数:
主要技术参数 | Z3063X18 |
钻孔直径mm | 铸件63(45#钢件50) |
主轴端面至工作台距离mm | 1250 小280 |
主轴中心距立柱母线距离mm | 1800 小360 |
主轴行程mm | 350 |
主轴锥孔(莫氏) | 5 |
主轴转速范围r.p.m | 34/1280 |
主轴转速级数 | 12 |
主轴进给量范围r.p.m | 0.10/1.00 |
主轴进给量级数 | 6 |
主轴允许进给抗力(N) | 17000 |
主电机功率kw | 4 |
升降电机功率kw | 1.5 |
机床重量kg | 3500 |
外形尺寸mm | 2350x920x2600 |
运动形式
当进行加工时,由加紧装置将主轴箱紧固在摇臂导轨上,而外立柱紧固在内立柱上,摇臂紧固在外立柱上,然后进行钻削加工。钻削加工时,钻头一边进行旋转切削,一边进行纵向进给,其运动形式为:
(1)摇臂钻床的主运动为主轴的旋***动
(2)进给运动为主轴的纵向进给
(3)辅助运动有:摇臂沿外立柱垂直移动,主轴箱沿摇臂长度方向的移动,摇臂与外立柱一起绕内立柱的回***动。操作规范
1、工作前对所用钻床和工卡量进行检查,确认无误时方可工作。
2、严禁戴手套操作,女辫应挽在帽子内。
3、工件装夹必须牢固可靠。钻小件时,应用工具夹持,不准用手拿着钻。
4、使用自动走刀时,要选好进给速度,调整好行程限位块。手动进刀时,一般按照逐渐增压和逐渐减压原则进行,以免猛造成事故。
5、调整钻床速度、行程、装夹工具和工件时,以及擦试机床时,要停车进行。
6、钻头上绕有长铁屑时,要停车清除。禁止用风吹、用手拉,要用刷子或铁钩清除。
7、精铰深孔时,拔取圆器和销棒,不可用力过猛,以免手撞在刀具上。
8、不准在旋转的刀具下,翻转、卡压或测量工件。手不准触摸旋转的刀具。
9、使用摇臂钻时,横臂回转范围内不准有障碍物。工作前,横臂必须卡紧。
10、横臂和工作台上不准存放物件,被加工件必须按规定卡紧,以防工件移位造成重大人身伤害事故和设备事故。
11、工作结束时,将横臂降到位置,主轴箱靠近立柱,并且都要卡紧。结构
摇臂钻床主要由底座、内立柱、外立柱、摇臂、主轴箱及工作台等部分组成。内立柱固定在底座的一端,在它的外面套有外立柱,外立柱可绕内立柱回转360度。摇臂的一端为套筒,它套装在外立柱做上下移动。由于丝杆与外立柱连成一体,而升降螺母固定在摇臂上,因此摇臂不能绕外立柱转动,只能与外立柱一起绕内立柱回转。主轴箱是一个复合部件,由主传动电动机、主轴和主轴传动机构、进给和变速机构、机床的操作机构等部分组成。主轴箱安装在摇臂的水平导轨上,可以通过手轮操作,使其在水平导轨上沿摇臂移动。
z3032小型自动型摇臂钻床 太谷铸件当进行加工时,由加紧装置将主轴箱紧固在摇臂导轨上,而外立柱紧固在内立柱上,摇臂紧固在外立柱上,然后进行钻削加工。钻削加工时,钻头一边进行旋转切削,一边进行纵向进给,其运动形式为:
(1)摇臂钻床的主运动为主轴的旋***动
(2)进给运动为主轴的纵向进给
(3)辅助运动有:摇臂沿外立柱垂直移动,主轴箱沿摇臂长度方向的移动,摇臂与外立柱一起绕内立柱的回***动。
要求
(1)摇臂钻床运动部件较多,为了简化传动装置,采用多台电动机拖动。例如Z3040型摇臂钻床采用4台电动机拖动,他们分别是主轴电动机,摇臂升降电动机,液压泵电动机和冷却泵电动机,这些电动机都采用直接启动方式。
山东供应z3032自动摇臂钻床
(2)为了适应多种形式的加工要求,摇臂钻床主轴的旋转及进给运动有较大的调速范围,一般情况下多由机械变速机构实现。主轴变速机构与进给变速机构均装在主轴箱内。
(3)摇臂钻床的主运动和进给运动均为主轴的运动,为此这两项运动有一台主轴电动机拖动,分别经主轴传动机构,进给传动机构实现主轴的旋转和进给。
(4)在加工螺纹时,要求主轴能正反转。摇臂钻床主轴正反转一般采用机械实现。因此主轴电动机仅需要单向旋转。
(5)摇臂升降电动机要求能正反向旋转。
(6)内外主轴的夹紧与放松、主轴与摇臂的夹紧与放松可用机械操作、电气-机械装置,电气-液压或电气-液压-机械等控制实现。若采用液压装置,则备有液压泵电机,拖动液压泵提供压力油来实现,液压泵电机要求能正反向旋转,并根据要求采用点动控制。
(7)摇臂的移动严格按照摇臂松开→移动→摇臂夹紧的程序进行。因此摇臂的夹紧与摇臂升降按自动控制进行。
(8)冷却泵电动机带动冷却泵提供冷却液,只要求单向旋转。
(9)具有连锁与保护环节以及安全照明、信号指示电路。
保养
1:检查油质,保持良好,油量符合要求。
2:清除主轴锥孔毛刺。
3:清洗液压变速系统、滤油网,调整油压。
4:清除主轴上面的杂质,主轴上注油,***主轴润滑。
机构检查
1:检查调整升降机构和夹紧机构达到灵敏可靠。
润滑系统检查
1:清洗油毡,要求油杯、油路畅通,油窗明亮。
电器检查
1.清扫电机及电器箱内外尘土。
2. 关闭电源,打开电器门盖,检查电器接头和电器元件是否有松动、老化。
3. 检查限位开关是否工作正常。(需要通电检查,注意安全)
4. 开门断电是否起到作用。
5. 检查液压系统是否正常,有无漏油现象。
6.各电器控制开关是否正常。
机械摇臂钻床主要特点:
1,双速电机
2,单手柄变速
3,联锁夹紧
4,机械电气双重保险
5,开门断电,急停按钮